Les 3 leviers pour améliorer durablement la performance industrielle
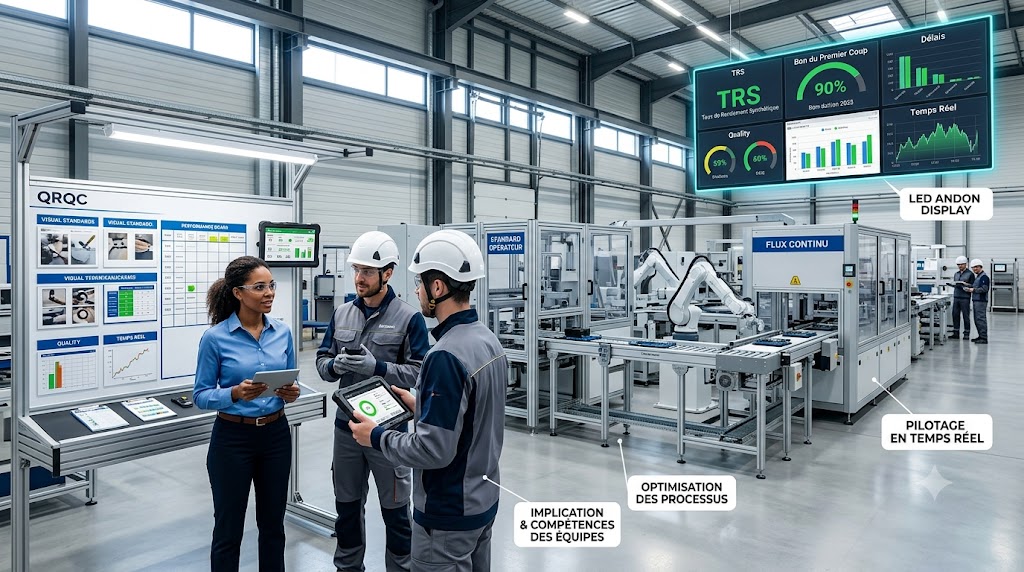
La performance industrielle désigne la capacité réelle d’un système de production à atteindre ses objectifs : produire bon du premier coup, au bon coût, dans les délais attendus et de manière robuste.
La robustesse d’un système correspond à sa capacité à maintenir son niveau de performance malgré les perturbations (techniques, organisationnelles ou humaines). Un système robuste absorbe les écarts, limite leur propagation et continue de délivrer le résultat attendu.
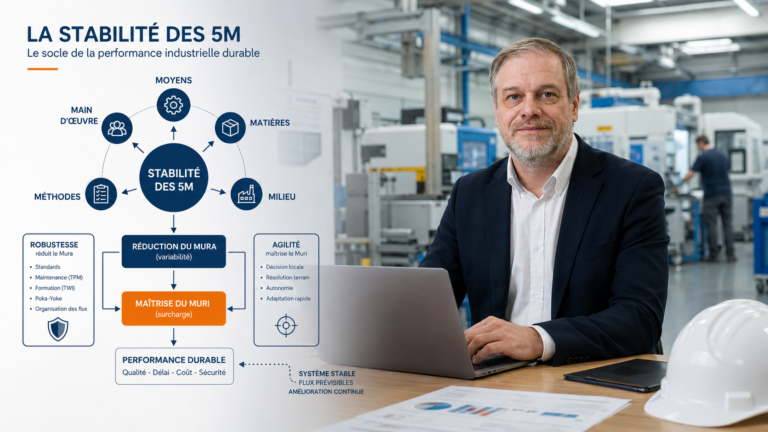
Or, dans un système industriel, les résultats ne sont jamais le fruit du hasard : ils sont la conséquence directe de trois dimensions fondamentales :
- la manière dont on produit (processus),
- la manière dont on pilote (données et décisions),
- et la manière dont les équipes agissent (compétences et management).
C’est l’alignement de ces trois dimensions qui détermine la performance réelle d’une organisation. À l’inverse, toute faiblesse sur l’un de ces axes limite l’ensemble du système car :
- des processus non maîtrisés génèrent de la variabilité,
- un pilotage défaillant empêche de corriger rapidement,
- des équipes insuffisamment impliquées rendent les gains non durables.
Dans les entreprises, les gains rapides existent, mais ils s’érodent dès lors que ces trois dimensions ne sont pas traitées conjointement. L’enjeu n’est donc pas seulement d’améliorer, mais de structurer une performance robuste.
C’est dans cette logique systémique que s’inscrivent les trois leviers présentés dans cet article.
LEVIER N°1 : IMPLICATION ET MONTÉE EN COMPÉTENCE DES ÉQUIPES
Aucun système industriel ne dépasse durablement le niveau de maturité de ses équipes. Processus, outils et indicateurs créent un cadre, mais ce sont les femmes et les hommes de l’atelier qui produisent la performance réelle, au quotidien, face aux perturbations.
1.1 La performance industrielle est d’abord un résultat humain
Une organisation peut être parfaitement conçue sur le papier et pourtant sous-performer si les équipes :
- ne comprennent pas les enjeux globaux,
- ne disposent pas des moyens d’agir,
- ou ne sont pas impliquées dans la résolution des problèmes.
À l’inverse, des équipes engagées compensent partiellement des faiblesses structurelles. Mais sans cadre solide, cet effort n’est pas durable. L’objectif est donc d’aligner engagement humain et système industriel.
1.2 Le rôle structurant du management de proximité
Le management de terrain est le point de jonction entre stratégie et exécution. Il ne s’agit pas seulement de superviser, mais de :
- faire vivre les standards,
- animer les rituels de pilotage (QRQC, points de performance),
- traiter les écarts en temps réel,
- développer l’autonomie des équipes.
Un management absent ou purement administratif neutralise rapidement tout dispositif d’amélioration.
1.3 Développer les compétences opérationnelles et systémiques
La montée en compétence ne se limite pas à la formation technique. Elle doit couvrir trois dimensions complémentaires :
- maîtrise du poste (qualité, sécurité, efficacité),
- compréhension du flux global (impact amont/aval),
- capacité d’analyse (identifier causes racines, proposer des actions).
La polyvalence devient ici un levier clé : elle renforce la flexibilité du système et réduit la dépendance à des ressources critiques.
1.4 Installer une culture de résolution de problèmes
La maturité industrielle se mesure à la manière dont les problèmes sont traités :
- sont-ils contournés ou résolus ?
- les causes sont-elles traitées ou seulement les effets ?
- les solutions sont-elles capitalisées ou oubliées ?
Mettre en place une culture efficace implique :
- des méthodes structurées (5 pourquoi, Ishikawa, A3),
- une responsabilisation au plus proche du terrain,
- une standardisation des solutions validées,
- et une logique d’apprentissage continu.
1.5 Créer les conditions de l’engagement durable
L’implication ne se décrète pas, elle se construit. Elle repose sur :
- la clarté des objectifs,
- la visibilité des résultats,
- la reconnaissance des contributions,
- et la capacité réelle à agir sur son environnement.
Un opérateur qui voit l’impact de ses actions sur la performance devient un acteur du système, et non un simple exécutant.
LEVIER N°2 : PILOTAGE DE LA PERFORMANCE EN TEMPS REEL
Les approches classiques de la performance industrielle reposent généralement sur une logique analytique et fragmentée. Elles consistent à piloter l’entreprise à travers une série d’indicateurs isolés, souvent suivis par service :
- la production optimise son taux de rendement ou son TRS,
- les achats cherchent à réduire les coûts unitaires,
- la qualité se focalise sur le taux de non-conformité,
- la logistique vise le respect des délais et la réduction des stocks.
Cette approche en silos présente deux caractéristiques majeures :
- Une focalisation sur l’optimisation locale : Chaque fonction améliore ses propres indicateurs, parfois au détriment de la performance globale.
Par exemple :
- produire plus pour améliorer le TRS peut générer des surstocks,
- réduire les coûts d’achat peut dégrader la qualité ou la fiabilité,
- maximiser l’utilisation des ressources peut créer des goulots sur les postes contraints.
- Un pilotage a posteriori : Les indicateurs sont souvent consolidés en fin de journée ou de semaine, analysés avec retard, peu actionnables au niveau opérationnel. Cela conduit à une gestion réactive, où l’on constate les écarts sans toujours avoir la capacité de les corriger en temps réel.
2.1 Pourquoi ces approches atteignent leurs limites
Dans un environnement industriel complexe et interconnecté, ces approches montrent rapidement leurs limites :
- elles ignorent les interactions entre les flux,
- elles masquent les effets de goulots d’étranglement,
- elles ne traitent pas la variabilité des processus,
- elles rendent difficile l’arbitrage global entre coût, qualité et délai.
En réalité, la performance industrielle ne peut pas être obtenue par une somme d’optimisations locales. Elle émerge d’un système où les flux, les décisions et les comportements sont alignés.
C’est précisément cette limite qui justifie le passage à une approche systémique, fondée sur les trois leviers structurants : processus, pilotage et compétences.
2.2 Vers une vision systémique : coût, qualité, délai, flexibilité et robustesse
Une vision systémique de la performance industrielle consiste à considérer l’outil de production non pas comme une juxtaposition de fonctions, mais comme un système de flux interdépendants soumis à des arbitrages permanents. Dans ce cadre, les indicateurs historiques (coût, qualité, délai) restent essentiels, mais doivent être complétés par deux dimensions devenues critiques : la flexibilité et la robustesse.
2.2.1 Dépasser le triptyque classique
Une vision systémique de la performance industrielle consiste à considérer l’outil de production non pas comme une juxtaposition de fonctions, mais comme un système de flux interdépendants soumis à des arbitrages permanents. Dans ce cadre, les indicateurs historiques (coût, qualité, délai) restent essentiels, mais doivent être complétés par deux dimensions devenues critiques : la flexibilité et la robustesse.
- Coût : il ne se limite pas aux coûts directs de production. Une lecture systémique intègre les coûts cachés : surstocks, retouches, non-qualité, instabilité des plannings, pertes de productivité liées aux aléas.
- Qualité : elle ne se mesure pas uniquement au taux de rebut final, mais à la capacité du processus à produire conforme du premier coup, de manière répétable.
- Délai : il ne s’agit pas seulement du respect des dates de livraison, mais du temps de traversée réel (lead time), souvent dégradé par les files d’attente et les déséquilibres de charge.
Pris isolément, ces trois axes conduisent à des arbitrages court-termistes. Pris ensemble, ils révèlent la nécessité d’un pilotage global des flux.
2.2.2 Intégrer la flexibilité : capacité d’adaptation du système
La flexibilité correspond à la capacité du système industriel à s’adapter rapidement aux variations :
- de la demande (volumes, mix produits),
- des priorités clients,
- des contraintes internes (pannes, absences, ruptures d’approvisionnement).
Elle repose sur plusieurs leviers :
- polyvalence des équipes,
- modularité des moyens de production,
- réduction des temps de changement de série (SMED),
- organisation des flux tirés plutôt que poussés.
Sans flexibilité, toute variation génère des coûts supplémentaires, des retards et de la désorganisation.
2.2.3 Intégrer la robustesse : capacité à absorber les aléas
La robustesse est la capacité du système à maintenir sa performance malgré les perturbations :
- dérives process,
- aléas techniques,
- variabilité des matières ou des fournisseurs.
Un système robuste ne cherche pas à éliminer tous les aléas (ce qui est irréaliste), mais à :
- les rendre visibles rapidement,
- limiter leur propagation,
- assurer un retour rapide à la normale.
Cela implique :
- des processus stables et maîtrisés,
- des standards clairs,
- un pilotage en temps réel,
- des boucles de réaction courtes.
2.2 Vers une vision systémique : coût, qualité, délai, flexibilité et robustesse
Dans une approche systémique, la performance ne consiste plus à maximiser un indicateur, mais à arbitrer en permanence entre ces cinq dimensions :
- C : réduire les coûts sans dégrader la qualité,
- Q : Faire bon du premier cout sans exploser les couts,
- D : améliorer les délais sans créer de surcapacité inutile,
- F : gagner en flexibilité sans surdimensionner les ressources.
- R : renforcer la robustesse sans complexifier le système
Ces arbitrages ne peuvent pas être réalisés localement. Ils nécessitent :
- une vision transverse des flux,
- des indicateurs cohérents entre eux,
- et un pilotage aligné du terrain jusqu’au management.
LEVIER N°3 : OPTIMISATION DES PROCESSUS INDUSTRIELS
Le troisième levier de performance industrielle repose sur un principe fondamental : on ne peut piloter efficacement que ce qui est compris et maîtrisé.
Avant d’optimiser, il est donc indispensable de comprendre, stabiliser et structurer les processus de production. Dans la majorité des environnements industriels, la sous-performance ne provient pas d’un manque de ressources, mais d’une mauvaise maîtrise des flux et d’une variabilité excessive des processus.
3.1 Comprendre les flux réels
La première étape consiste à analyser le fonctionnement réel du système, au-delà des procédures théoriques :
- enchaînement des opérations,
- temps de cycle vs temps d’attente,
- niveaux d’encours,
- points de blocage et goulots d’étranglement.
Cette lecture met souvent en évidence un écart significatif entre le flux prévu et le flux réel, avec une part importante de non-valeur ajoutée (attentes, déplacements, reprises, surproduction).
3.2 Réduire la variabilité par la standardisation
Un processus instable ne peut pas être performant durablement. La standardisation permet de :
- sécuriser la qualité,
- stabiliser les temps de cycle,
- rendre les écarts immédiatement visibles,
- faciliter la transmission des savoir-faire.
Le standard ne doit pas être perçu comme une contrainte, mais comme la meilleure manière connue de produire à un instant donné, destinée à évoluer par l’amélioration continue.
3.3 Fluidifier les flux et éliminer les gaspillages
Une fois les processus stabilisés, l’enjeu est d’améliorer la fluidité globale :
- réduction des encours,
- synchronisation des postes,
- limitation des ruptures de flux,
- adaptation des cadences à la demande réelle (logique de flux tiré).
L’objectif est de diminuer le temps de traversée et d’augmenter la réactivité, sans surconsommer de ressources.
3.4 Structurer l’amélioration continue
L’optimisation des processus ne peut pas reposer sur des actions ponctuelles. Elle doit s’inscrire dans une dynamique continue :
- identification des écarts au quotidien,
- analyse des causes racines,
- mise en place d’actions correctives,
- mise à jour des standards.
Les démarches Lean (Kaizen, PDCA) prennent ici tout leur sens, à condition d’être ancrées dans le terrain et non limitées à des initiatives isolées.
3.5 Digitaliser pour accélérer, pas pour compenser
La digitalisation (MES, ERP, capteurs, traçabilité) permet de :
- fiabiliser la collecte de données,
- améliorer la visibilité des flux,
- réduire les tâches sans valeur ajoutée,
- accélérer la prise de décision.
Cependant, elle ne remplace pas la maîtrise des processus. Digitaliser un processus instable revient à industrialiser ses dysfonctionnements.
CONCLUSION
Améliorer durablement la performance industrielle ne consiste pas à lancer une succession de chantiers d’optimisation. Il s’agit de construire un système cohérent basé sur trois piliers :
- des processus stables et maîtrisés,
- un pilotage en temps réel orienté décision,
- des équipes autonomes et engagées dans la résolution de problèmes.
Les entreprises qui réussissent ce passage ne cherchent plus uniquement à “produire mieux”, elles construisent une capacité industrielle robuste, adaptable et scalable.